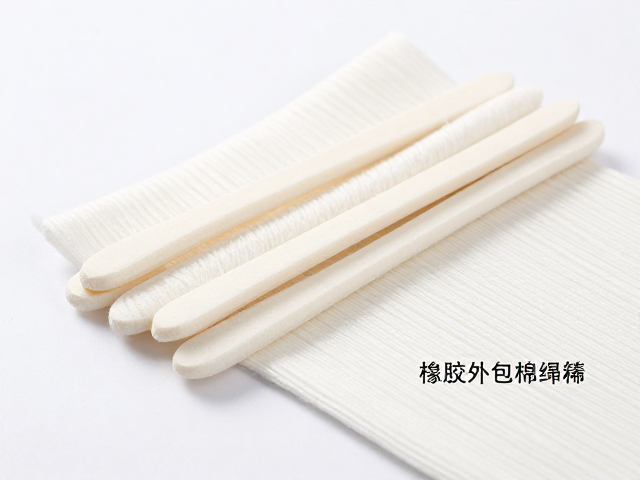
原材料筛选与预处理标准
橡胶外包棉绳复合面料的核心在于基材的相容性与物理性能的稳定匹配。天然棉绳作为内部骨架,需提供足够的抗拉强度与吸水性,通常选用经过脱脂处理的高支数精梳棉,以确保其在高温高压环境下不易断裂且能保持结构完整性。外层橡胶材料多采用食品级硅胶或热塑性弹性体(TPE),这类材料具备优异的耐热性与生物相容性,且在热压过程中能形成致密的密封层,防止内部棉纤维受潮霉变。原材料进入生产线前,需通过含水率测试与克重检测,棉绳含水率通常控制在5%-8%之间,以平衡后续热压时的流动性与固化效果。
预处理环节涉及棉绳的浸渍与定型。为了提高棉绳与橡胶界面的结合力,棉绳表面需经过特定的偶联剂处理或等离子体活化,这一步骤能显著降低界面剥离强度,防止成品在使用过程中出现脱皮或分层现象。处理后的棉绳需进行预烘干,去除表面游离水分,随后按照预设的直径规格进行等长切割。橡胶原料则需经过密炼工序,加入必要的增塑剂与抗老化剂,通过双辊开炼机制成均匀的胶片,胶片厚度需根据洁齿棒最终成品尺寸进行精准计算,通常预留2-3mm的压缩余量以应对热压时的材料流动。
高频热压成型工艺参数控制
高频热压成型是该工艺的核心环节,利用高频电场使极性分子(如橡胶中的极性基团)高速旋转摩擦产生内部热量,从而实现材料的整体快速加热与固化。设备参数设定需严格遵循材料的热力学特性,通常工作频率设置在20-40kHz之间,加热功率根据模具尺寸与材料厚度动态调整,避免局部过热导致橡胶碳化或棉绳焦化。模具温度通常控制在120℃-150℃区间,预热时间约为30-60秒,使橡胶达到最佳粘流态,此时棉绳嵌入橡胶中,形成紧密的复合结构。
压力与时间参数直接影响成品的密度与洁齿效果。成型压力一般维持在2-5MPa,确保橡胶充分包裹棉绳并挤出内部空气,防止成品内部存在气泡导致结构疏松。保压时间通常在10-20秒,这一过程不仅完成橡胶的交联固化,还使棉绳与橡胶界面发生分子级的扩散与缠结。成型过程中需实时监测模具温度分布,确保复合材料受热均匀,避免因温度梯度导致的变形或尺寸偏差。成型后的半成品需立即进入冷却定型阶段,冷却模具温度通常控制在40℃以下,冷却时间视产品厚度而定,以消除内应力,防止成品在脱模后发生翘曲。
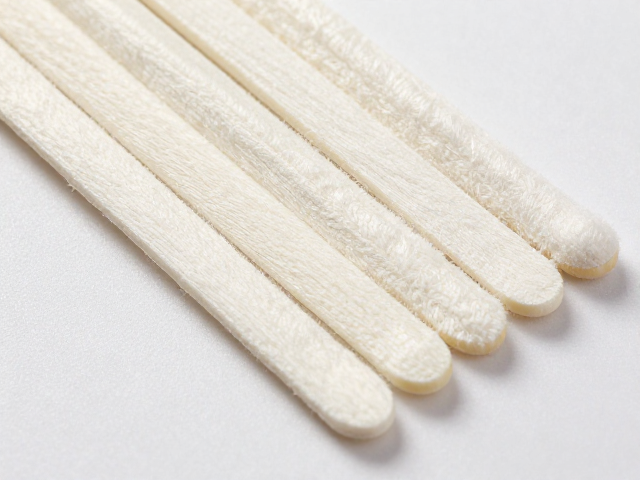
后处理工艺与表面成型
脱模后的洁齿棒需经过精细的后处理以满足使用需求。由于高频热压成型会在表面留下模具接缝痕迹,需通过机械打磨或激光雕刻去除多余飞边,并塑造出台阶状或螺旋状的洁齿纹理。这些纹理的设计需符合口腔工学,确保在宠物咀嚼时能有效摩擦牙齿表面,清除牙垢。表面处理后,产品需经过超声波清洗,去除残留的粉尘与微粒,随后进入烘干室进行二次干燥,确保成品含水率低于规定标准,防止储存过程中因吸湿导致橡胶老化或棉绳发霉。
质量检测环节涵盖外观检查与物理性能测试。外观检查主要确认表面无气泡、裂纹、杂质及明显的色差,尺寸公差需控制在±0.5mm以内。物理性能测试包括拉伸强度测试、剥离强度测试及耐磨性测试。例如,剥离强度需达到规定阈值,确保橡胶与棉绳在长期咀嚼受力下不分离;耐磨性测试则模拟宠物咀嚼动作,记录规定时间内的材料损耗率。此外,还需进行重金属迁移测试与微生物限度检查,确保成品符合相关卫生安全标准,所有测试数据需记录在案,形成可追溯的质量档案。