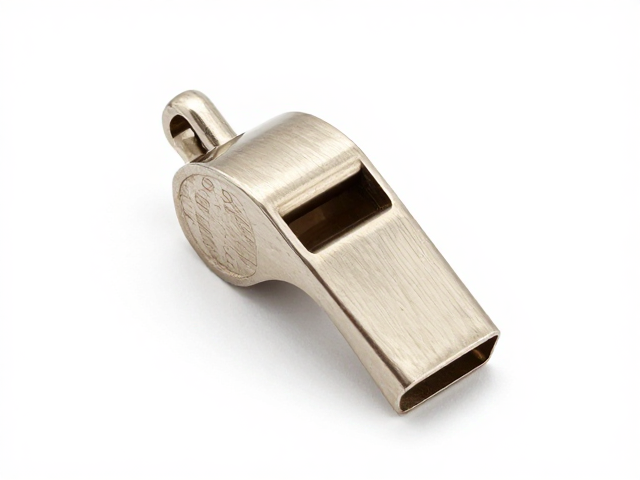
超声波焊接在中型发声哨具中的核心优势
中型躯干款的发声BB叫哨子通常采用ABS或PC材质,这种塑料材质具有良好的熔融特性,适合通过高频振动产生热能进行连接。超声波焊接技术利用焊头对工件接触面施加压力,并通过换能器将高频电信号转化为机械振动,使塑料分子间产生摩擦热,从而在几秒内实现分子级别的融合。相比传统的螺丝组装或胶水粘合,这种工艺完全无需辅助耗材,避免了胶水挥发产生的异味或螺丝松动导致的异响问题,确保了哨子在长期高频使用下的结构稳定性。
对于需要发出清晰“BB”声的哨具而言,内部发声腔体的密封性直接决定了音质的纯净度与响度。超声波焊接能够形成均匀且严密的密封层,有效防止空气泄漏,这对于维持哨子内部气流震荡的频率至关重要。中型尺寸的哨子由于腔体容积较大,对焊接面的平整度和压力分布要求更为严格,超声波焊接通过精确控制振幅和焊接时间,能够完美适配中型腔体的复杂曲面结构,确保发声核心部分在剧烈撞击或高温环境下依然保持完好,不出现开裂或渗漏现象。
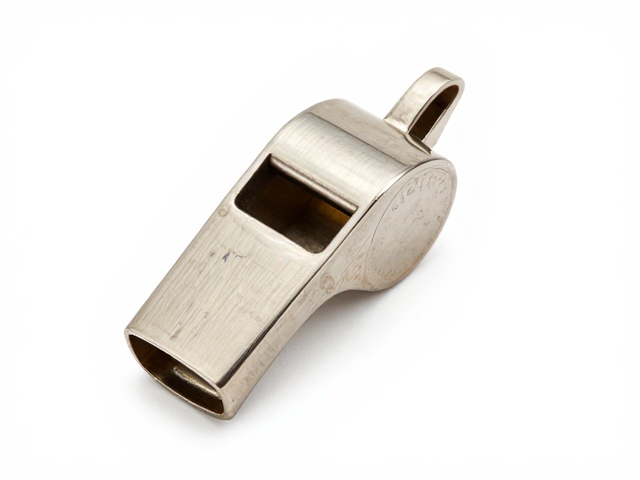
中型躯干款焊接工艺的关键参数设定
在处理中型躯干的超声波焊接时,振幅的选择需要兼顾熔接强度与表面美观。过高的振幅可能导致塑料过度熔融,造成焊点溢料或表面凹陷,影响哨子外观;而过低的振幅则无法提供足够的能量,导致虚焊或密封不严。通常情况下,针对ABS材质的中型哨具,振幅范围多控制在40-60微米之间,具体数值需根据塑料壁厚进行微调。焊头的设计也需严格匹配哨子的几何形状,通常采用平面或微弧面焊头,以确保压力均匀分布,避免局部应力集中导致材料变形或破裂。
焊接时间与保压时间是决定成品质量的另一大关键变量。中型腔体的热传导需要一定过程,焊接时间通常设定在1.5至3.5秒之间,以确保熔融层充分延展并冷却定型。保压阶段则是在切断振动后继续施加压力,使熔融塑料在压力下冷却固化,消除内应力。这一过程对于防止焊点日后因环境温度变化或机械冲击而开裂至关重要。实际生产中,需通过多次实验确定最佳的时间参数组合,以确保每一枚哨子的一致性,避免因参数波动导致的良品率下降。
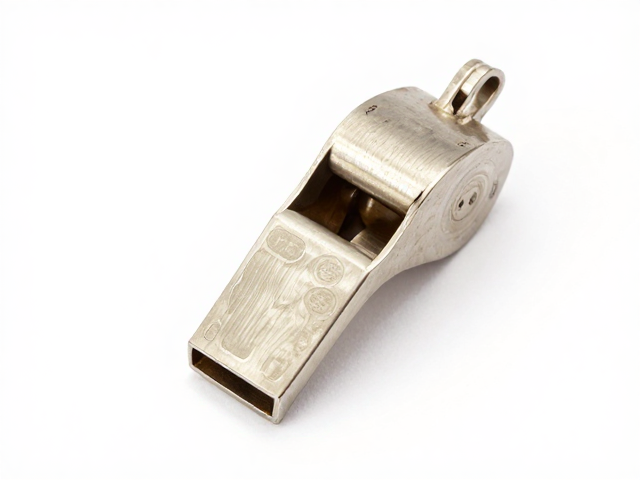
焊头设计与模具优化的工程实践
焊头(Horn)的几何形状与表面处理直接影响超声波能量的传递效率。对于中型躯干款哨子,焊头工作面通常经过镜面抛光处理,以减少摩擦损耗并防止粘模。焊头与工件的接触面积需经过精密计算,确保能量密度适中。在某些复杂结构中,可能需要设计带导向槽的焊头,以辅助定位并防止焊接过程中工件移位。此外,焊头材料多选用铝合金或钛合金,经过表面硬化处理,以延长使用寿命并保持尺寸稳定性,确保长期生产中的焊接精度。
模具(Fixture)的作用是固定工件并引导超声波能量。针对中型哨子的焊接,模具需具备足够的刚性,以抵抗焊接过程中的反作用力,防止工件变形。模具表面通常设有缓冲垫或定位销,以吸收多余振动并确保工件在焊接过程中的绝对静止。对于双面焊接或特殊结构,模具需设计为分体式或带活动夹爪,以适应复杂的装配需求。模具的冷却系统也需考虑在内,特别是在大批量生产时,高效的冷却能缩短周期时间,提高生产效率,同时防止工件因过热而变形。
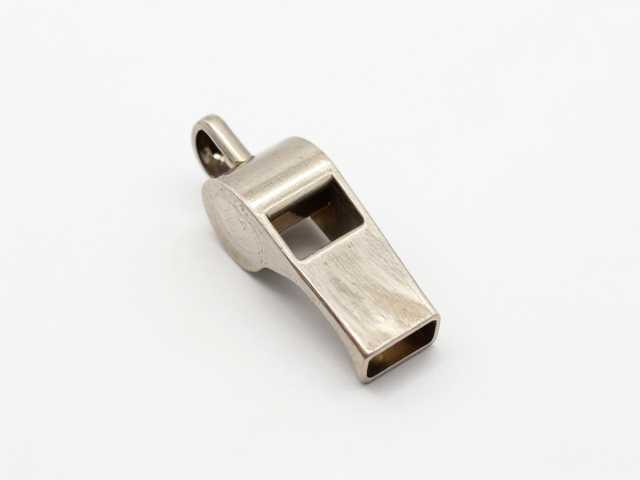
质量控制与缺陷检测的标准流程
超声波焊接的缺陷检测主要依赖目视检查与功能测试。目视检查需关注焊点表面是否平整、有无溢料、裂纹或变色现象。对于中型哨子,还需检查发声腔体与外壳的接合处是否严密,有无肉眼可见的缝隙。功能测试则通过吹气或水压测试检测密封性,确保无泄漏。此外,可使用频率分析仪监测焊接过程中的能量曲线,判断焊接过程是否稳定。任何能量波动异常都可能预示着力值不足或材料缺陷,需及时调整参数或更换部件。
长期生产中的稳定性控制需建立严密的参数记录与追溯体系。每批次的焊接参数需记录存档,以便在出现质量问题时快速定位原因。定期校准超声波发生器与焊头,确保输出功率的一致性。同时,需对原材料进行批次检验,不同批次的塑料可能因添加剂含量或结晶度差异而影响焊接效果,需通过预实验调整参数以适应新材料。通过标准化的操作流程与严格的质量监控,确保每一枚中型躯干款发声哨子都能达到预期的声学性能与结构强度要求。