自动化产线中的声学信号替代方案
在现代化制造环境中,传统的蜂鸣器或发声片正逐渐被更稳定的气动或机械发声元件所取代,其中“BB叫哨子”作为一种高响度、低维护的声学指示装置,开始出现在自动化组装线的状态反馈环节。这类哨子通常利用压缩空气通过特定几何结构的喷嘴产生高频声波,其发声原理基于流体动力学中的自激振荡,无需电子驱动电路,从而降低了控制系统的复杂性。在连续挤压工艺中,这种纯机械式的声音反馈能够直观地反映设备运行状态,例如当挤压轴压力异常或模具堵塞时,气流受阻导致音调或音量发生可识别的变化,为操作人员提供即时的物理层预警。
随着工业4.0概念的深入,生产现场的噪音管理与信号识别效率成为优化重点。传统电子蜂鸣器容易受电磁干扰或线路老化影响,而气动哨子结构简单,无电子元件老化问题,特别适合高温、高粉尘或强腐蚀性的连续挤压作业环境。通过替换发声单元,生产线能够实现更纯粹的机械-气动耦合反馈,这种去电子化设计的核心优势在于其极高的可靠性和极低的故障率。在实际应用场景中,这种声音信号往往作为第一道防线,与传感器数据形成冗余备份,确保在视觉监控失效或系统延迟时,仍能通过听觉感知关键工艺节点的异常。
连续挤压工艺中的声学特征与物理机制
连续挤压技术涉及材料在高压下通过模具成型的过程,这一过程中的物理力学变化会直接改变流体或气体的流动状态。当使用气动哨子作为状态指示器时,其发声频率和响度严格依赖于进入哨腔的气流速度和压力差。在挤压工艺正常状态下,气流稳定,哨子发出持续且频率单一的音调;一旦挤压腔内出现材料堆积或压力波动,回流气流或湍流现象会干扰哨子的振荡芯,导致声音出现明显的失真或间歇性断裂。这种声学特征的变化并非随机噪声,而是与挤压机的负载曲线有着严密的物理对应关系,使得声音成为监测挤压效率和安全性的有效物理量。
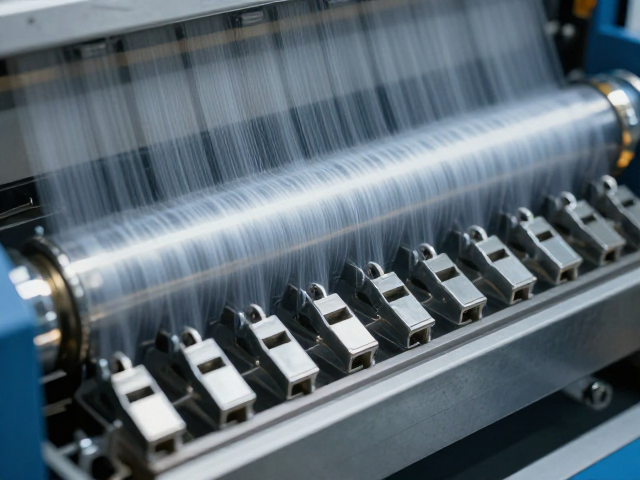
解析这一过程需要关注哨子内部流道的几何设计,常见的BB哨结构包含一个球形或圆柱形振荡元件,气流通过狭窄通道时产生科恩达效应,使振荡元件在气流中振动并发声。在连续挤压设备中,这一发声单元通常安装在排气阀或压力释放口附近,直接响应系统内的压力瞬变。当挤压过程中出现断料或堵模,系统压力骤降或气流中断,哨子声音随即停止或变为沉闷的气流声。这种即时且无延迟的声学反馈,弥补了电子传感器在捕捉瞬时冲击或高频压力波动时的响应滞后,为工艺参数的微调提供了基于物理本质的直观依据。
工艺集成与信号识别的技术实现
将发声哨子集成到自动化组装系统中,关键在于对其声学信号进行有效捕捉与解析。虽然哨子本身是被动发声元件,但其产生的声波信号可以通过高灵敏度麦克风阵列进行采集,进而通过数字信号处理技术提取特征频率和振幅变化。在现代智能工厂中,这些声学数据会被传输至边缘计算单元,通过频谱分析算法识别异常模式。例如,正常挤压过程中的稳态声音表现为清晰的基频峰,而异常状态下则可能出现频谱展宽或谐波失真。这种基于声学指纹的技术路径,使得非接触式的工艺监测成为可能,无需在设备内部安装复杂的压力传感器,降低了硬件成本和维护难度。
此外,声学监测系统的部署需要考虑现场环境的背景噪音干扰。连续挤压车间通常伴随大量机械运转声,因此发声哨子的设计必须具备足够的声压级以穿透背景噪声。通过优化哨子的共振腔体和喷嘴形状,可以提升其指向性和声强,确保信号的可辨识度。在实际工程应用中,技术人员会根据挤压机的具体工况,计算所需的气源压力和流量,以匹配哨子的最佳工作区间。这种定制化的声学解决方案,使得发声元件能够在不同型号、不同压力的连续挤压设备中保持一致的指示特性,实现了工艺监测模块的标准化复用,提升了产线设备的通用性和扩展性。