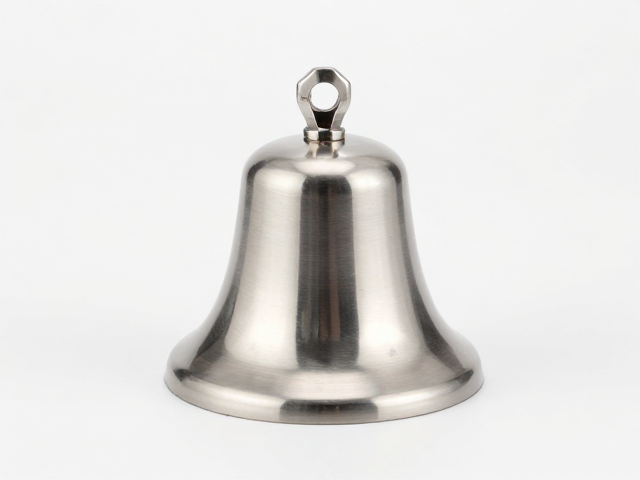
304不锈钢材质特性与基础选型
304不锈钢作为工业与民用领域常见的金属材料,其核心优势在于含有18%至20%的铬和8%至10%的镍,这种成分配比使其在自然环境下能形成致密的氧化膜,从而具备优异的耐腐蚀性和抗生锈能力。在制作发声铃铛时,材质的纯度直接决定了成品在长期暴露于潮湿、盐雾或户外环境中的寿命,低杂质含量的304板材能显著降低因内部应力集中导致的开裂风险,确保铃体在受到敲击或震动时保持结构的完整性。
在实际选型过程中,必须区分热轧与冷轧板材的应用场景。冷轧304不锈钢表面光洁度高,延展性极佳,更适合需要经过深度冲压、拉伸形成复杂曲面铃体的工艺,其加工硬化效应有助于提升成品硬度;热轧板材则多用于对表面精度要求相对较低、主要作为结构支撑或大型底座部件的生产。供应商通常提供标准规格如0.5mm至2.0mm的厚度选择,采购时需依据铃铛预期的发声频率和抗冲击需求,精确计算壁厚,过薄易导致声音尖锐且易变形,过厚则增加重量并削弱声音的穿透力。
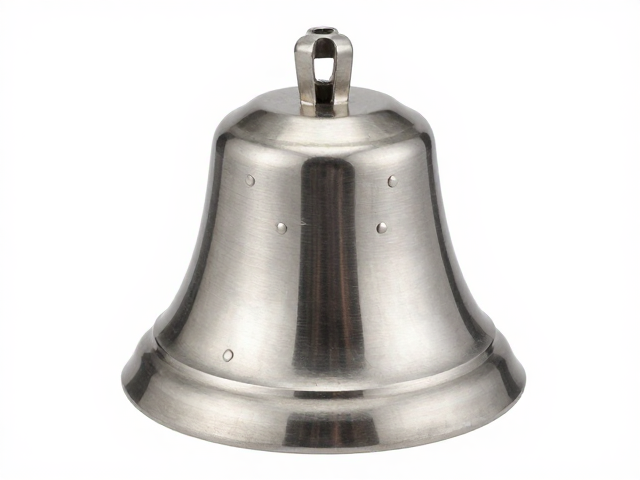
铆接工艺的核心流程与技术要点
铆接是将铃舌、连接环或装饰件固定在304不锈钢铃体上的关键步骤,其核心在于利用机械咬合力实现永久连接,而非依赖焊接可能带来的热影响区脆化或腐蚀隐患。标准的铆接流程包括孔位定位、铆钉预装和铆接成型三个阶段,操作时需使用高精度冲床或手工铆接工具,确保铆钉杆穿过预制的通孔后,通过铆头模具施加径向压力,使铆钉尾部发生塑性变形,填充孔洞间隙。这一过程要求铆钉与孔壁之间保持微小的过盈配合,以消除松动噪音,保证铃铛在发声时结构稳固。
铆钉的材质选择需与304不锈钢铃体保持一致或采用相容性更高的合金,以避免不同金属接触产生的电化学腐蚀。常见的铆接形式包括沉头铆接和平头铆接,沉头铆接能使表面平整,减少异物挂碍,适用于对外观要求较高的场景;平头铆接则具有更高的抗剪切强度,适用于受力较大的连接部位。在自动化生产中,气动铆接机的压力参数需经过严格校准,过大的压力会导致不锈钢表面压痕或铆钉断裂,过小的压力则无法形成有效的锁紧力,因此,每批次生产前需进行拉力测试,验证铆接点的抗拔出力是否达到设计规范。
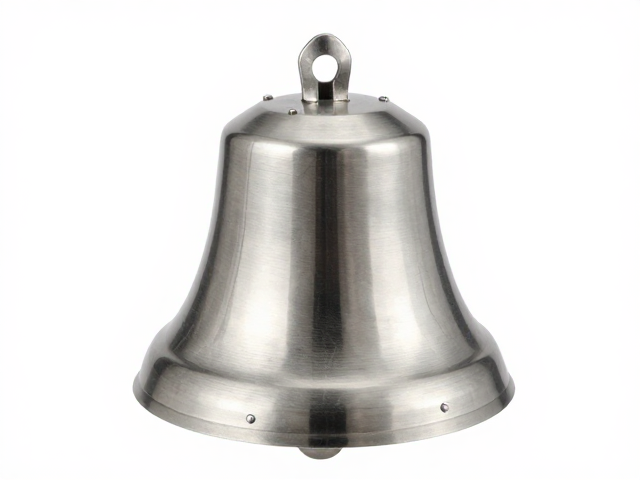
底座结构设计与连接稳定性
底座作为铃铛的安装根基,其设计直接影响整体的稳固性与美观度。常见的底座结构包括平板式、支架式和壁挂式,平板式底座通常通过螺丝固定于墙面或立柱,其接触面积大,分散应力效果好,适合重型铃铛;支架式底座利用杠杆原理或三角支撑结构,能够适应不同角度的安装需求,同时减少材料用量。底座与铃体连接处常设置缓冲垫圈,用于吸收震动,防止金属间直接摩擦产生异响或磨损,这一细节在高频使用的场景中尤为重要。
底座的材料选择同样遵循耐用与美观并重的原则,除304不锈钢外,部分设计采用铝合金或工程塑料作为内衬,以解决不同材质间的热膨胀系数差异问题。在连接件的设计上,防松脱结构是重中之重,例如采用尼龙锁紧螺母、弹簧垫片或螺纹胶,以应对长期震动导致的螺丝松动。此外,底座的表面处理需与铃体协调,拉丝、镜面或喷砂工艺的选择不仅影响视觉质感,还需考虑防滑与耐候性,确保在户外复杂环境中,底座连接部位不因雨水侵蚀或污垢堆积而失效。
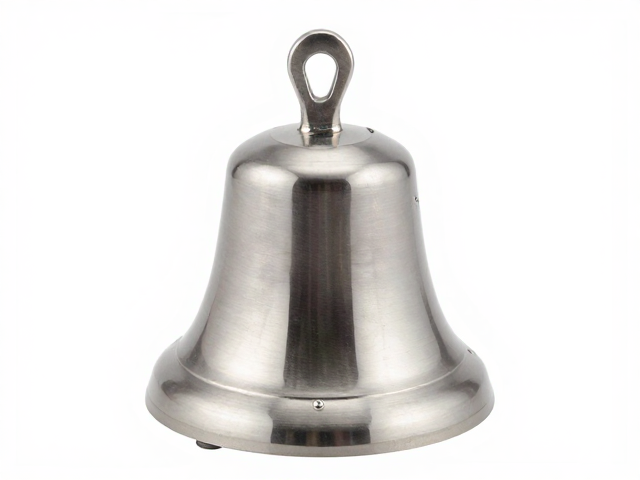
表面处理与质量控制标准
304不锈钢铃铛在完成铆接与组装后,需经过严密的表面处理流程,以消除加工痕迹并提升防护性能。常见的处理方式包括机械抛光、电解抛光和钝化处理。机械抛光通过研磨轮去除表面划痕,获得高光泽度;电解抛光利用电化学溶解原理,使表面微观峰谷平整,显著提升耐腐蚀性,尤其适合对卫生标准要求较高的场景;钝化处理则通过酸性溶液去除表面游离铁离子,促进氧化膜再生,增强基体的防锈能力。这些步骤需严格按照工艺流程执行,避免过度处理导致材料厚度损失或表面缺陷。
质量控制环节涵盖尺寸精度、声学性能及结构强度等多维度检测。尺寸检测使用卡尺或三坐标测量仪,确保铆接孔位偏差在毫米级范围内;声学检测需在标准消声室中测量铃铛的音准、音量衰减特性,确保声音清脆、无杂音;结构强度测试则通过模拟跌落、扭转等工况,验证铆接点和底座连接的可靠性。每批次成品需保留完整的检测报告,记录原材料批次、加工参数及检验数据,以便追溯。符合行业标准的产品,其表面应无裂纹、凹陷、锈蚀斑点,铆接处无松动,整体结构符合设计图纸要求。